Освоение параметров лазерной маркировки для превосходных промышленных результатов
News Details
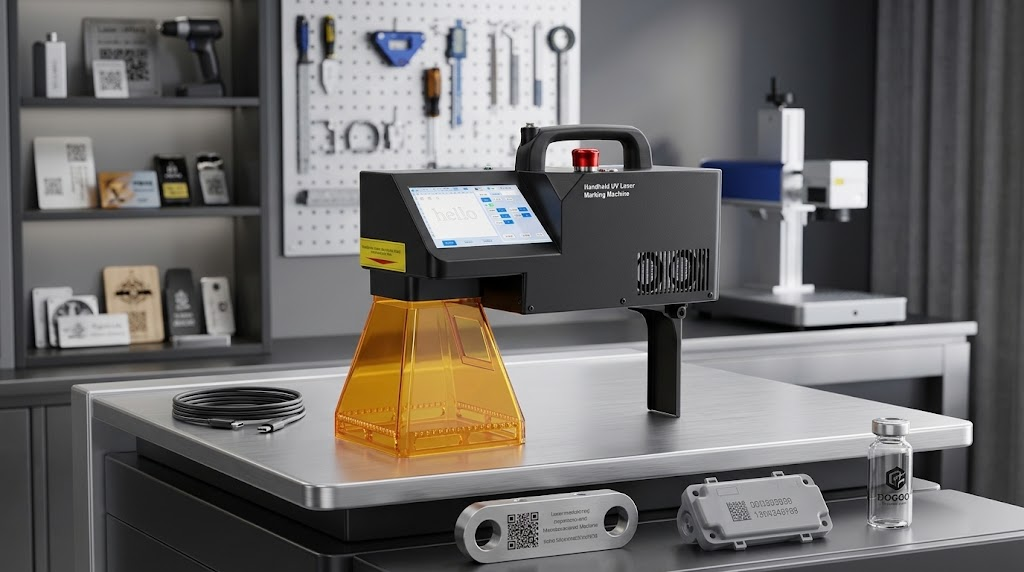
Когда вы работаете с промышленным волоконным, УФ- или СО2-лазерным оборудованием, получение четкого и стойкого рисунка зависит не только от простого включения станка. Каждый материал по-разному реагирует на световую энергию, поэтому понимание основных параметров лазерной маркировки имеет решающее значение для любого цеха или производственной площадки.
В компании Yuanshida мы предлагаем современные системы маркировки, разработанные для обеспечения высокой точности. Однако, даже лучшее оборудование требует правильной настройки.Независимо от того, наносите ли вы гравировку на металлические детали, пластмассовые изделия или чувствительные компоненты, малейшие корректировки могут изменить конечный результат. В этом руководствемы рассмотрим, как скорость,мощность,частотаи фокусировка взаимодействуют между собой, чтобы вы достигли наилучших результатов.
Понимание настроек мощности лазера
Первым и ключевым фактором при любой задаче является регулировка настроек мощности лазера. Мощность контролирует количество оптической энергии, передаваемой на поверхность обрабатываемой детали за единицу времени.
Если вы установите слишком низкую мощность, лазерный луч едва коснется материала. В результате маркировка будет выглядеть бледной, выцветшей или совершенно незаметной. И наоборот, при слишком высокой мощности вы рискуете вызвать обугливание, деформацию или оплавление основы. К примеру, для обработки деликатных пластмасс требуется низкая мощность, чтобы не повредить поверхность, а для закаленной стали необходима более высокая мощность для нанесения глубоких, долговечных меток. Всегда начинайте с умеренного уровня и тестируйте на отходах материала, прежде чем запускать полную партию.
Оптимизация скорости маркировки
Далее вам нужно внимательно изучить скорость маркировки. Этот параметр определяет, насколько быстро гальванометрические зеркала перемещают лазерный луч по поверхности материала.
Скорость и мощность находятся в прямой взаимосвязи. Когда вы увеличиваете скорость маркировки, лазер spending меньше времени на каждой отдельной точке. Следовательно, плотность энергии снижается. Если вам нужна глубокая гравировка, следует использовать более низкую скорость в сочетании со средней мощностью. С другой стороны, если вам требуется быстрый поверхностный отжиг или темное окрашивание без удаления материала, лучше всего подходит высокая скорость. Поиск правильного баланса обеспечивает эффективность производственной линии без потери качества.
Управление частотой и шагом штриховки
Помимо базовых настроек мощности и скорости, на четкость маркировки существенно влияют еще два параметра: частота и межстрочное расстояние.
Частота (измеряется в килогерцах) определяет, сколько лазерных импульсов попадает на материал в секунду. Низкие частоты обеспечивают высокую пиковую энергию на импульс, что идеально для глубокой гравировки по металлу. Более высокие частоты позволяют получить более плавные, непрерывные линии, которые подходят для деликатных или тонких поверхностей.
Кроме того, шаг штриховки определяет расстояние между параллельными заливочными линиями внутри заполненного векторного изображения. Если шаг штриховки слишком большой, ваши заливочные линии будут выглядеть полосатыми и неровными. Если он слишком маленький, лазер будет концентрировать слишком много тепла на одном и том же месте, вызывая деформацию материала. Правильный шаг штриховки обеспечивает плотное, равномерное заполнение.
Совершенствование расстояния фокусировки
Наконец, вы никогда не должны упускать из виду расстояние фокусировки. Это точный вертикальный зазор между последней линзой лазерной головки и поверхностью вашей заготовки.
Каждая линза имеет определенное фокусное расстояние. Когда луч сходится в этой точке фокуса, размер лазерного пятна достигает своего абсолютного минимума. Это создает максимальную концентрацию энергии. Если ваш материал расположен слишком высоко или слишком низко, лазерный луч рассеивается на большей площади. В результате плотность энергии резко падает, что приводит к слабым, размытым или неполным отметкам. Всегда используйте встроенные инструменты регулировки высоты в вашей системе Yuanshida, чтобы обеспечить точное фокусное расстояние каждый раз.
Заключение
Освоение настроек станка требует времени, но окупаемость огромна. Тщательно сбалансировав настройки мощности лазера, скорость маркировки, частоту, шаг штриховки и расстояние фокусировки, вы сможете получать чистые, стойкие и профессиональные отметки на каждом проекте.
Чтобы познакомиться с профессиональным, высококачественным промышленным лазерным оборудованием и найти идеальный станок для вашего завода, посетите сайт Yuanshida. Также вы можете ознакомиться с нашим полным ассортиментом систем, посмотрев Каталог продукции Yuanshida , чтобы модернизировать вашу производственную линию уже сегодня.


